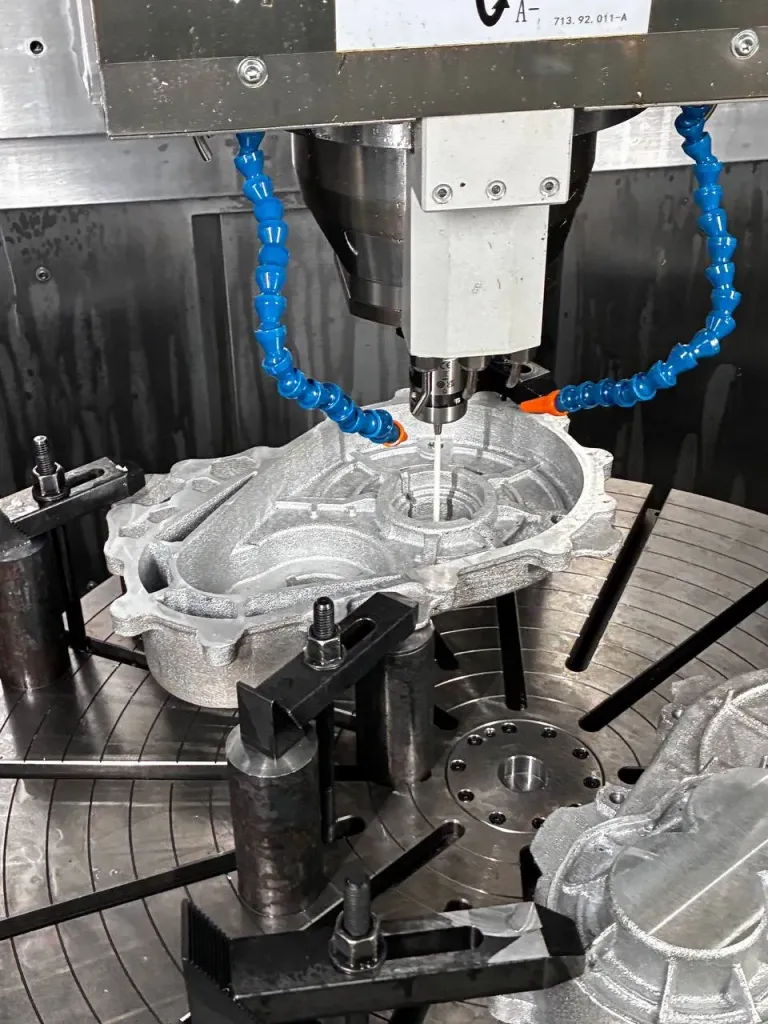
Ведущий инженер техподдержки довёл до конца проект адаптивной обработки на станке Uni.5 800 UMT: оборудование само находит ноль программы на литой заготовке по трём касаниям и после чистовой обработки измеряет карман, а при неверном размере корректирует инструмент и проходит ещё раз. Деталь при этом со стола не снимают.
Станок без измерительной головки не понимает, что обрабатывает и как лежит заготовка. Контактная головка определяет координату касания: двумя касаниями находят расстояние между точками, тремя — окружность или плоскость. Если ширина паза оказалась меньше нужной, станок сам меняет диаметр фрезы, повторно обрабатывает паз и снова его контролирует.
Задача возникла на корпусной детали — экспериментальном элементе, выпущенном буквально в нескольких экземплярах для испытаний. Делать специальное приспособление для литой заготовки нерентабельно, поэтому точное оборудование с измерительной головкой использовали для базирования и промежуточного контроля.
Стандартный цикл трёх касаний не задействует поворотные оси, а до трёх фланцев литой заготовки без поворота детали не дотянуться. В СПРУТКАМ пользователь задаёт три одиночных касания при любом допустимом угле — 0, 90 или -90 градусов, а постпроцессор формирует программу, которая рассчитывает ноль с учётом ориентации детали при каждом касании.
После чистовой обработки кармана условия меняются: инструмент изнашивается, деталь деформируется из-за снятых внутренних напряжений. Калибры для единичной партии делать нерационально, поэтому контроль возложили на программу: станок проверяет размер головкой и при неудовлетворительном результате корректирует инструмент и повторяет чистовую операцию. Контроль можно выполнять не на каждой детали, а, например, на каждой третьей.
Стойка GNC62 позволила написать собственные измерительные циклы, включая определение угла поверхности. Цикл определения угла по двум отверстиям теперь поворачивает стол по оси С, чтобы выровнять вдоль координатной оси линию, соединяющую центры отверстий, даже если они лежат на разной глубине.
Инженер подчёркивает: металлообрабатывающее оборудование предназначено для резания, а не для контроля, поэтому внедрять измерительный функционал стоит при рациональной причине — например, для опытных образцов и литья, где оснастка дороже самой детали.